东莞注塑厂家产能怎么排?一条产线的真实节拍

来源: 大银 发布日期 2026-11-16 09:52:54
东莞注塑厂家的产能,从来不是一句"我们有八十台注塑机"就能说清的。同样吨位的机台,做扫地机尘盒和做宠物喂食器粮桶,一天的产出可能差出两倍;同样一副模具,模温调高十度,冷却时间就要多出三到五秒。采购如果把机台数量当成产能,交期判断很容易失真。
一、先分清理论节拍与有效节拍
注塑周期由四段组成:充填、保压、冷却、开合模。其中冷却通常占整个周期的六成以上,壁厚三毫米的PP件,冷却往往要十二到十八秒。这是理论节拍,也就是工艺卡上写的那个数字。
车间实际跑出来的有效节拍,一般比理论值慢百分之十五到三十。差在哪?机械手取件的等待、喷脱模剂的间隔、模温机的波动补偿、开合模行程的调慢、以及每两小时一次的检件停顿。一家成熟的东莞注塑加工厂在报价时会把这些算进去,只报理论节拍的,多半后期要靠加班赶货。这也是判断东莞注塑厂家专业度的一个入口:先看它报的节拍是否已含辅机与检件时间。
二、四个变量决定节拍快慢
壁厚:主壁厚每增加零点五毫米,冷却时间大致延长三到六秒,这是影响节拍权重很高的一项。
模温:高模温能改善熔接痕与表面光泽,但冷却时间同步拉长;外观件与结构件要分开定模温。
穴数:穴数越多单件分摊越低,但冷却水路均衡难度上升,容易出现某几穴尺寸漂移。
材料:PC、PA的成型周期明显长于PP、ABS,干燥环节还要额外占用时间。
三、换模和排产吃掉多少产能
一天换三次模,每次四十到九十分钟,等于凭空损失百分之五到十的日产能。这部分损耗往往被忽略,却在交期紧张时集中爆发。减少损耗的办法很朴素:同材料、同色系连续排产,把小批量订单合并到同一副模具的不同穴号上跑。
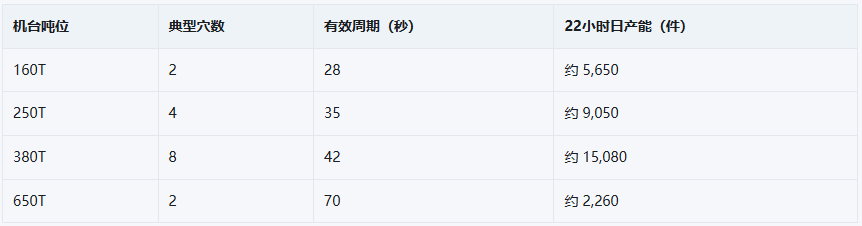
上表只是估算骨架,真实数字要代入自家件的壁厚与结构。学会用这张表反推,就能判断对方给的日产能是否靠谱。
四、交期可信度怎么验证
与其听承诺,不如要三份东西:机台排产表(看目标机台未来两周的占用情况)、模具状态记录(看是否有修模、是否有备用模)、试模报告(看首件尺寸与外观是否稳定)。三份都能拿出来的东莞注塑厂家,交期通常不会离谱;三份都拿不出的东莞注塑厂家,合作只能凭口碑赌。
产能这件事的本质,是把"机台数"翻译成"有效工时",再把"有效工时"翻译成"可承诺的交付日"。跳过中间两步直接报价,风险就转移到了采购身上。
东莞大银塑胶制品有限公司在注塑排产上按有效节拍核算,可为客户提供含排产依据的交期承诺。


 189-2915-9408

 扫一扫


