

大型注塑产品加工由于件型尺寸大、壁厚差异明显,容易出现翘曲变形、表面缩水与熔接痕等品质问题。这些问题在割草机外壳、除湿机壳体等大件产品上尤为常见。本文以问答形式解析缺陷成因与改善路径,帮助品牌方理解厂家的处理逻辑。
问:大件为什么容易翘曲变形?答:翘曲源于收缩不均匀。大件的投影面积大,各区域冷却速度不一致,加上材料流动取向的影响,内应力在脱模后释放就会表现为弯曲或扭曲。改善要从三方面入手:模具端优化水路分布让冷却尽量均匀;工艺端调整保压与冷却时间;材料端选用收缩率稳定的牌号。已变形的部件可以通过调整定型夹具与延长冷却静置时间改善,但根源仍在模具与工艺设计。
问:表面缩水是怎么产生的?答:缩水多出现在壁厚较大的区域或筋位与柱位背面,是冷却收缩时得不到充分补料的结果。大型件壁厚差异明显,缩水风险天然更高。对策包括优化壁厚设计避免局部过厚、提高保压压力与时间、在缩水区域对应位置加强冷却。判定缩水是否可接受,应以双方确认的限度样板为准。
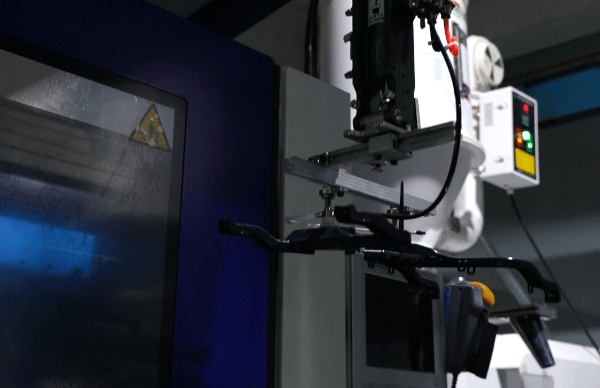
问:熔接痕可以消除吗?答:熔接痕是两股以上熔体汇合的痕迹,只要结构存在多方向填充就难以完全避免,工程目标是把它移到非外观面并保证汇合强度。改善手段包括调整浇口位置与数量、提高材料温度与模具温度、在汇合位置增设排气。外观件上的熔接痕若无法通过模具调整消除,可以考虑咬花或纹理掩盖。
问:批次之间的尺寸为什么会有波动?答:尺寸波动与材料批次、环境温湿度、机台状态与参数执行有关。控制要点在于材料换批时做首件确认、车间温湿度保持稳定、参数按工艺卡锁定。厂家若具备参数档案化管理与定期校模制度,波动幅度就能控制在公差范围内。
问:品牌方如何配合减少缺陷?答:设计阶段与厂家做充分的评审沟通,把外观面的定义与检验标准提前约定;试模阶段及时反馈装配问题;量产阶段保持订单节奏稳定,避免频繁换型。双方的紧密配合,比单方面追求苛检更能提升整体良率。
东莞大银塑胶制品有限公司在大型塑胶件注塑加工方面积累了成熟的缺陷防治经验,配备模流分析与试模验证流程,为割草机、泳池扫地机、除湿机等大件产品提供稳定的加工服务,欢迎就具体产品的品质要求进行技术交流。

专业塑胶模具制造
设计/注塑/组装/ODM/OEM


手机189-2915-9408
座机0769-85412001
联系我们:yw11@jinweiplastic.com
联系我们:yw11@jinweiplastic.com
媒体合作:yw11@jinweiplastic.com
销售联系:yw12@jinweiplastic.com
东莞 | 广东省东莞市长安镇振安西路220号
台湾 | 台湾省台北市中山区八德路203号

 189-2915-9408

 扫一扫


