家电注塑厂家如何把色差控制在ΔE1.5以内

来源: 大银 发布日期 2026-11-19 08:13:12
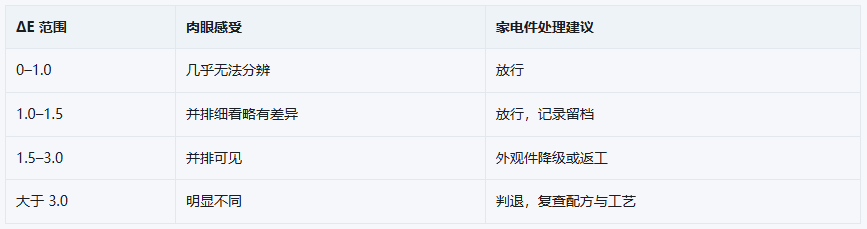
家电注塑厂家接到色差投诉时,客户常说的是一句"这批和上批不一样"。这句话背后是可量化的:用分光测色仪测ΔE,1.0以内肉眼基本无感,1.5是多数家电品牌的收货线,超过3就会在整机装配后被一眼看出。把ΔE压到1.5以内,靠的不是调色师傅的手感,而是三处波动的控制。
一、色母配比:从"凭经验"到"按克称"
色母添加比例通常在百分之一到四之间,比例稍有漂移,颜色就偏。人工拌料最容易出现的问题是批次间不均:同一袋料,上层和下层色母浓度不同,打出来的件深浅不一。
解决办法是改用失重式计量喂料,按克计、按秒配,把比例误差控在千分之三以内。小批量试产若用人工拌料,至少要规定搅拌时间与单次拌料量,并做首件留样。
二、料温与模温:两处温度的耦合
料温偏高:色母分散更均匀但易降解,浅色件会发黄,深色件反而发暗。
料温偏低:色母未充分塑化,出现色纹与云斑。
模温偏高:结晶度上升,同色号看起来更深、更亮。
模温不均:同一件不同区域色差明显,常见于大面外壳。
把料温、模温、背压、残量四项写进工艺卡,并且每四小时记录一次,是把颜色稳定下来的前提。没有工艺记录的家电注塑厂家,色差问题只能靠返工解决。对家电注塑厂家而言,工艺记录本身就是成本很低的质量保险。
三、留样与复检:让"不一样"有依据
首件签样要做三件事:留实物样板、记录色号与配方、存档ΔE数值。后续每批首件与样板比对,ΔE超1.5即停机复查。这样客户提出异议时,双方看的是同一个数据,而不是两块塑料片的主观感受。
还有一处常被忽视:不同材料对颜色的呈现不同。同色号在ABS与PP上的观感就有差别,跨材料对比毫无意义。做色板管理时,必须按材料分开留样。
还有一处与色差相关的细节:回收料比例。回料每多用一成,颜色会往暗处走,尤其是浅色件与高光件。规范做法是把回料比例写进工艺卡(外观件一般不超过百分之十五),并单独记录回料批次,避免不同批次混用导致颜色漂移。
对家电注塑厂家来说,色差控制的成本其实不高,高的是没有标准时的反复返工。把计量、温度、留样三件事做成制度,ΔE稳定在1.5以内是可达成的。
东莞大银塑胶制品有限公司在家电塑胶件生产中按ΔE判定,可为客户提供首件留样与批次色差记录。


 189-2915-9408

 扫一扫


