模具厂交货期为什么总延后?拆开排程看真相

来源: 大银 发布日期 2026-11-18 08:08:43
模具厂的交货期延后,很少是因为机床转得慢,更多是因为中间夹了三次"再来一遍"。一副中等复杂度的模具,纯加工时间可能只占合同周期的六成,剩下的四成消耗在评审、试模和改模上。搞清这些节点,才能判断延期是偶发还是必然。
一、节点一:设计评审没做完就开料
图纸到手直接开料的模具厂并不少见。问题会在两周后显现:拔模斜度不够、进胶口位置压住外观面、冷却水路与顶针干涉。此时钢料已经下好,改动只能靠焊接或者改镶件,工期至少回退五到十天。
规范的做法是先做一次结构评审,把分型面、进胶方式、顶出方案、水路走向四项确认签字,再开料。这一步通常只花一到两天,却能省下后面一周。
二、节点二:试模排不上机
试模要占用注塑机台,而机台通常优先给量产订单。模具厂的排程里,试模常常被安排在夜间或周末,一旦量产订单插单,试模就顺延。这是容易被忽略的延期源。同一批模具厂报价相近、交付却差很多,差别常在这里。反过来,模具厂若在报价单里就把节点写清,往往说明内部有排程表可对照,这类模具厂推进项目会更主动。
可以要求对方在合同里写明:试模机台吨位、试模窗口(例如T+25至T+28天)、以及插单时的补偿方式。写清窗口的模具厂,排程管理水平通常也更高。
三、节点三与四:改模与二次试模
首试必改项:缩水、飞边、顶白、熔接痕,多数模具首次试模都会有,属正常范围。
改模工时:小改(抛光、加排气)1–3天;中改(改浇口、加镶件)3–7天;大改(换型腔)10天以上。
二次试模:需重新排队,通常再占2–5天。
客户确认:封样与签板若拖期,工期同样顺延,这部分责任常在客户侧。
把首试到封样的时间按十天预留,是相对稳妥的经验值。合同只写"模具加工周期30天"而不含试模改模,几乎注定要延期。
四、签约时该写的四个节点
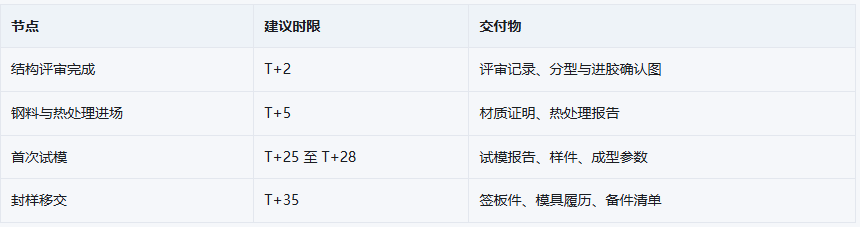
模具厂愿不愿意把这些节点写进合同,本身就是一次筛选。愿意写的,说明内部有排程表可对照;不愿意写的,只能靠口头承诺推动进度。
交货期的本质是节点管理,不是加工速度。把评审、试模、改模、封样四个节点前置约定,延期概率会明显下降。
东莞大银塑胶制品有限公司在模具项目中按节点制推进,可向客户提供排程表与试模记录。


 189-2915-9408

 扫一扫


