塑胶模具加工报价差3倍,差在这4道工序

来源: 大银 发布日期 2026-11-17 08:04:21
塑胶模具加工的报价单,经常出现同一套图纸三家报出三倍差价的情况。很多人的直接反应是"有厂在坑人",实际上多数差价都能逐项对上:钢材牌号、热处理方式、加工设备、抛光等级,这四道工序随便换一档,成本就相差几千到几万。
一、钢材:从45号钢到S136的跨度
一套中小型家电外壳模,用718H预硬钢和用S136不锈钢,仅材料成本就能差出一到两倍。718H加工性好、抛光容易,适合PP、ABS这类常规材料;S136耐腐蚀,做PVC、阻燃料或者透明件才真正必要。
便宜报价常见的手法是"降级不告知":图纸写S136,实际给2316或者国产替代料。两者外观接近,短期看不出问题,但跑上十几万模次后,型腔表面的锈点与磨损会集中出现。塑胶模具加工报价里,钢材一项如果明显低于市场,先问清牌号与产地。
二、热处理:省下的一道工序,会在量产时还回来
不做热处理:预硬钢直接开粗精加工,交期短,适合几百到几千模次的小单。
整体淬火:硬度上去、耐磨提升,但变形风险高,需要留余量后精加工。
真空热处理:变形小、表面不脱碳,是长寿命模具的常规选择,成本比前两者高。
表面处理:氮化、镀铬用于高磨损或高腐蚀工况,属可选项而非必须项。
三、设备:慢走丝与普通线切割的区别
型腔的直角、窄槽、深筋位,用慢走丝一次成型,尺寸一致性好、表面粗糙度低,后续省掉大量手工修配;用快走丝或铣削加工,成本低一截,但拼合面的配合精度要靠钳工反复研配,时间成本转移到了装配环节。报价低的塑胶模具加工厂,往往在这一步省设备。
四、抛光:从400目到镜面的成本曲线
抛光等级是差价里较隐蔽的一项。外观件要求镜面或高光,需要从粗到细逐级打磨到2000目以上,一个型腔可能要花十几个工时;结构件只要求400目去刀纹,成本相差数倍。报价单如果不写抛光等级,验收时就没有依据。
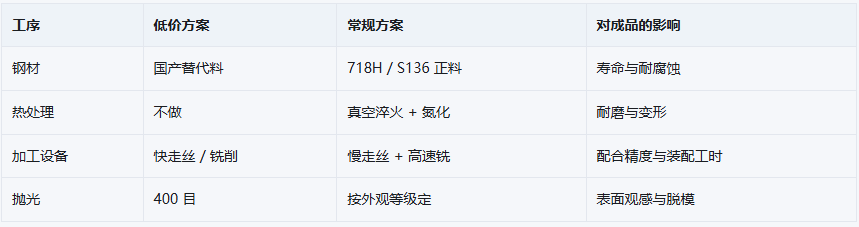
把这四项写进技术要求,报价单才具备可比性。塑胶模具加工真正的省钱方式,是按产品定位选档位,而不是整体压价——外观件该花的抛光费省不掉,结构件也不必上镜面。
模具成本是一次性投入,摊到每件产品上其实很薄;用错档位带来的返修与延期,代价往往更高。
东莞大银塑胶制品有限公司在塑胶模具加工报价中逐项列明钢材、热处理、设备与抛光等级,便于客户横向比对。


 189-2915-9408

 扫一扫


